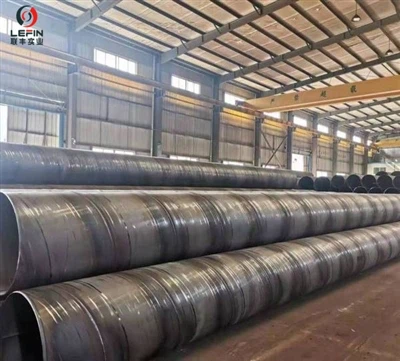
L’essence de la rouille de l’acier des canaux est que l’acier au carbone subit une corrosion électrochimique dans un environnement humide/oxydant. L'acier des profilés présente des rainures et de nombreux coins, ce qui le rend plus sujet à l'accumulation d'eau et de poussière, ce qui le rend plus sensible à la rouille que les plaques plates. Vous trouverez ci-dessous trois niveaux de solutions à mettre en œuvre : traitement des processus → processus de production → préservation du stockage.
I. Que peut-on faire dans le processus ? (le plus efficace, résoudre le problème à la source)
| Processus | Capacité antirouille- | Scénarios applicables | Points clés |
| Galvanisation à chaud-par immersion (HDG) | ★★★★★ | Acier de canal extérieur et structurel | La couche de zinc la plus couramment utilisée agit comme une anode sacrificielle pour la protection, avec une durée de vie allant jusqu'à 20 ans ; faites attention à un refroidissement complet après la galvanisation pour éviter la rouille blanche |
| Électro-galvanisation / Galvanisation à froid- | ★★★ | Chiffre d'affaires en intérieur-à court terme | Fine couche de zinc, bon aspect, mais la résistance à la corrosion est bien inférieure à la galvanisation à chaud |
| Apprêt + couche de finition riche en époxy zinc- | ★★★★ | Projets de structure en acier, résistant à la-anti-corrosion | Tout d'abord, sablez pour éliminer la rouille selon la norme Sa2.5, la teneur en zinc du primaire doit être supérieure ou égale à 70 %, puis mélangez la peinture intermédiaire époxy à l'oxyde de fer + la couche de finition polyuréthane. |
| Huile antirouille/Agent de passivation | ★★ | Expédition à l'exportation,-inventaire à court terme | Antirouille inter-processus-, faible coût, nécessite une réapplication régulière |
| Traitement d'alliage (comme l'acier-résistant aux intempéries) | ★★★★ | Structures extérieures exposées | Former une couche de rouille dense en ajoutant Cu, Cr, Ni, mais le coût est élevé ; Les Q235/Q355 ordinaires ne l'ont pas |
II. À quoi faut-il faire attention pendant le processus de production
- Le lavage acide doit être séché rapidement.Après un lavage acide pour éliminer la rouille, la surface présente une activité extrêmement élevée. S'il reste de l'humidité, il rouillera à nouveau au bout de quelques heures. Le lavage à l'acide → le lavage à l'eau → la neutralisation → le séchage à l'air chaud doivent être continus et ne pas empiler à l'extérieur en attendant.
- Contrôlez la chaleur résiduelle du laminage/étirage à froid.Lorsque l'acier quitte le lit froid, si la température est supérieure à celle de l'environnement, il se condensera (« transpiration ») lorsqu'il est exposé à l'air humide. Il doit être empilé après refroidissement complet à température ambiante ou laisser des espaces de ventilation lors de l'empilage.
- Manipulation des arêtes de coupe/perçage.Les surfaces de coupe et les bords des forets sont des points faibles pour l'antirouille-(la couche galvanisée est endommagée), elles doivent être recouvertes-d'un apprêt riche en zinc-ou d'une peinture de réparation galvanisée après le traitement, et ne doivent pas être exposées.
- Évitez la-contamination croisée.Le liquide de coupe, la sueur des mains et les résidus acides-base sur la chaîne de production accéléreront la rouille. Portez des gants pendant le transport, séparez la zone du produit fini de la zone de lavage à l'acide.
- Prévention de la « rouille blanche » sur les pièces galvanisées.Si la galvanisation à chaud n'est pas complètement séchée avant d'être emballée hermétiquement, de la rouille blanche (carbonate de zinc basique) se formera dans un environnement humide et scellé. Exigences : passiver et sécher complètement après la galvanisation, ajouter un dessicant lors de l'emballage, séparer l'acier des canaux avec des bandes de bois et laisser des espaces.
III. Précautions de stockage (entrepôt/expédition)
- Surélever et éloigner du sol:Utiliser des blocs de bois ou des supports en acier pour surélever le fond du canal en acier supérieur ou égal à 15 cm afin d'éviter tout contact direct avec l'humidité du sol. Ne pas empiler directement sur un sol en ciment.
- Ventilation et sécheresse:L'humidité relative de l'entrepôt doit être contrôlée en dessous de 60 %. Fermez les fenêtres les jours de pluie et aérez les jours ensoleillés ; empilez l'acier du canal avec les rainures vers le bas ou sur le côté pour éviter l'accumulation d'eau et de poussière.
- Classification et isolement :Stockez les pièces galvanisées et les matériaux noirs séparément pour éviter d'endommager la couche de zinc par des objets durs ; séparer les différents lots et spécifications pour réduire la manipulation.
- Couvrir mais pas sceller : Lors du revêtement avec un tissu imperméable, laissez des ouvertures de ventilation. Une étanchéité complète provoquera de la condensation en raison de la différence de température ; placez le déshydratant dans le conteneur d'expédition (au moins 4 à 6 pièces par conteneur de 20 pieds).
- Premier-entré, premier-sorti :La période de validité du-film d'huile/passivation antirouille est généralement de 3 à 6 mois. Revérifiez et réappliquez si l'inventaire dépasse la période.
- Évitez les environnements corrosifs : Éloignez-vous des usines chimiques, des zones côtières de brouillard salin et des dépôts de charbon ; si cela est inévitable, passez à des solutions de galvanisation ou de revêtement à chaud.

En résumé, comptez sur l'huile à court-terme, la galvanisation à moyen-terme et la peinture à long-terme.
Utilisez de l'huile antirouille-pour la transition entre les processus, choisissez la galvanisation à chaud pour les produits finis et utilisez un système de revêtement époxy riche en zinc-pour une protection anti-corrosion-résistante-dans les zones extérieures ; en production, concentrez-vous sur le "séchage" et le "re-revêtement des arêtes de coupe", et en stockage, concentrez-vous sur "le surélévation, la ventilation et l'absence d'accumulation d'eau dans les rainures".