Correspondance de taille commune
| Taille du tuyau normal (pouce) | diamètre extérieur (mm) |
| 1\/2 pouce | 21,3 mm |
| 1 pouce | 33,4 mm |
| 1 1 \/ 4 pouces | 42,2 mm |
| 1 1 \/ 2 pouces | 48,3 mm |
| 2 pouces | 60,3 mm |
| 2 1 \/ 2 pouces | 73 mm |
| 3 pouces | 88,9 mm |
| 3 1 \/ 2 pouces | 101,6 mm |
| 4 pouces | 114,3 mm |
| 5 pouces | 141 mm |
| 6 pouces | 168,3 mm |
| 8 pouces | 219.1 mm |
| 10 pouces | 273,1 mm |
Le processus de production des tuyaux en acier
Les processus de production des tuyaux en acier se répartissent principalement en deux catégories: les tuyaux en acier sans couture et les tuyaux en acier soudés (tuyaux soudés). Les processus spécifiques varient en fonction des matériaux, des applications et des exigences de performance.
Processus de production de tuyaux en acier sans couture
Les tuyaux en acier sans couture sont traités à partir de billettes en acier solide dans des tubes creux sans soudures et conviennent aux environnements à haute pression, à haute température ou hautement corrosifs.
- Tuyau en acier sans couture à chaud
- Préparation des matières premières: chauffer des billettes en acier ou en acier à un état plastique (environ 1200 degrés).
- Piercing: La billette est percée dans des tubes creux par une machine à percer de roulement croisé (comme la méthode de perçage de Mannesmann).
- Roulement de tuyaux: le tuyau rugueux est éclaircis et allongé à travers un rouleau à chaud (comme un moulin à rouleau ou une machine à boucher de tuyaux).
- Dimensionnement: Le diamètre extérieur et la précision de l'épaisseur de la paroi sont contrôlés par une machine de dimensionnement.
- Refroidissement et redressement: après refroidissement, redressant et coupé pour éliminer l'échelle de l'oxyde de surface.
- Traitement thermique: la normalisation ou le recuit améliore les propriétés mécaniques.
- Inspection: détection des défauts, inspection dimensionnelle, test hydrostatique, etc.
- Tubes en acier transparente à froid \/ tiré par froid
- Matière première: billette à tube à chaud.
- Pickling: Retirez la couche d'oxyde.
- Cold Ralling \/ Cold Drawing: roulement ou dessin à température ambiante pour améliorer la précision dimensionnelle et la finition de surface.
- Traitement thermique: le recuit élimine le durcissement du travail.
- Finition: redressement, coupe, inspection.
Processus de production des tuyaux en acier soudé
Les tuyaux soudés sont formés par des plaques roulants puis soudés, avec une efficacité élevée et un faible coût, et conviennent aux environnements ordinaires à basse pression.
- Tuyau soudé de couture droite (LSAW \/ ERW)
Matières premières:Plaques en acier roulées à chaud ou roulées à froid \/ bandes d'acier.
Formation: Roulez en forme de tube (formage JCOE, formage de flexion à rouleaux).
Soudage:
Soudage haute fréquence (ERW): il utilise un courant à haute fréquence pour faire fondre les bords sans avoir besoin de soudage.
Soudage à l'arc submergé (scie): il est utilisé pour les tuyaux à paroi épaisse et à grand diamètre et est protégé par le flux.
Soudage au laser: haute précision, utilisé pour les tubes à parois minces.
Traitement de soudure: Retirez les scories internes et externes et soulagez le stress en meulant ou en traitement thermique.
Dimensionnement et redressement: Contrôler les dimensions et redresser.
Inspection: WEld seDétection de défaut AM (ultrasons, radiographie), test hydrostatique.
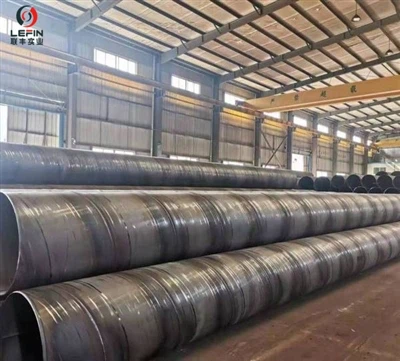
- Tuyau soudé en spirale
- Matière première: Bobine de bande en acier long.
- Formation en spirale: les bandes d'acier sont enroulées dans des tubes à un angle spirale et soudées simultanément.
- Caractéristiques: Il peut produire des tuyaux de grand diamètre, mais les coutures de soudure sont longues et la contrainte résiduelle est relativement élevée.