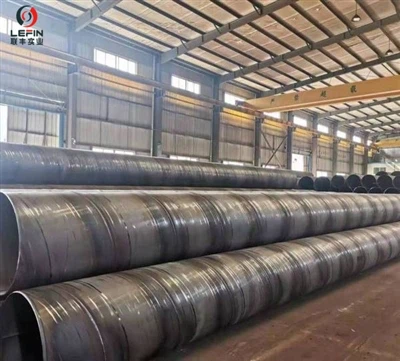
Introduction : l'avantage des restes explosifs des guerres
Dans le monde des tubes en acier, le procédé ERW se distingue par sa remarquable efficacité de production et sa qualité constante. En utilisant des bobines d'acier comme matière première et en employant une technique de formage et de soudage en continu, les usines ERW produisent des tubes avec une excellente précision dimensionnelle à un coût très compétitif. Comprendre les nuances de ce processus est essentiel pour apprécier les caractéristiques de performance des tuyaux ERW et leur adéquation à une vaste gamme d'applications, des structures de construction aux systèmes d'approvisionnement en eau.
Le choix entre les restes explosifs des guerres et d'autres procédés dépend des exigences spécifiques du projet. Pour comprendre toute la gamme des options disponibles, notre article précédent,Un guide complet sur les processus de fabrication de tuyaux en acier, propose une comparaison détaillée.

Le processus de fabrication des REG
La création d'un tuyau ERW est une opération continue et précise-. Voici un aperçu détaillé de chaque étape critique :
1. Préparation et déroulement du matériau :
Le processus commence par une grande bobine de bande d'acier (appelée « skelp »). La bobine est chargée sur un dérouleur, qui alimente la bande dans la ligne de production en flux continu.
2. Nivellement et fraisage des bords :
La bande passe dans une machine de nivelage pour garantir sa parfaite planéité avant formage. Pour les tuyaux de haute-qualité, les bords longitudinaux sont souvent fraisés (rognés) pour obtenir une surface lisse, propre et parallèle. Cette préparation précise des bords est cruciale pour obtenir une soudure impeccable.
3.Formage :
La bande plate est guidée à travers une série de rouleaux de formage profilés. Ces rouleaux plient progressivement les bords vers le haut et donnent progressivement à la bande une forme cylindrique. Ce formage mécanique précis assure la rondeur et la cohérence dimensionnelle du tube.
4. Soudage par résistance électrique (l’étape principale) :
Lorsque les deux bords préparés se rencontrent, le tuyau entre dans le poste de soudage. Ici, le soudage proprement dit a lieu :
- Application du courant :Un courant électrique à haute -fréquence (généralement de 100 à 400 kHz) est appliqué sur les bords. Cela peut être fait à traverstêtes de contactqui touchent le tuyau ou unbobine d'inductionqui l'entoure, induisant le courant sans contact physique.
- Chauffage:La résistance électrique de l'acier au courant génère une chaleur intense et localisée, amenant rapidement les bords à une température de forgeage (juste en dessous du point de fusion).
- Forge :Les bords chauffés sont immédiatement pressés ensemble par un jeu de rouleaux presseurs. Cette pression forge les grains de métal ensemble, créant une soudure à l'état solide-souvent plus résistante que le métal de base lui-même. Aucun métal d’apport n’est utilisé.
5. Coupe du flash de soudure :
L'action de forgeage pousse un peu de métal en excès (appelé « éclair de soudure » ou « cordon ») vers l'intérieur et l'extérieur du tuyau. Ce flash est découpé avec précision à l'aide d'outils de coupe internes et externes, ce qui donne une couture lisse presque invisible.
6. Dimensionnement :
Le tube soudé peut passer par un broyeur de dimensionnement, où un ensemble de rouleaux calibrés comprime doucement le tube pour garantir une rondeur parfaite et une tolérance exacte du diamètre extérieur sur toute sa longueur.
7. Traitement thermique (normalisation) :
Pour éliminer toute incohérence métallurgique dans la zone de soudure, le tube entier passe souvent dans un four de chauffage par induction puis est refroidi de manière contrôlée. CenormalisationLe processus affine la structure des grains de la soudure, rendant ses propriétés mécaniques (résistance, ductilité) pratiquement identiques à celles du métal de base. Il s'agit d'une étape cruciale pour les canalisations ERW-de haute qualité.
8. Coupe à longueur et finition :
Le tuyau continu est coupé aux longueurs standard requises ou spécifiées par le client-à l'aide d'une scie à tronçonner volante-. Enfin, les tuyaux sont soumis à un redressage, à des tests hydrostatiques, à des tests non destructifs (par exemple, inspection par ultrasons de la soudure) et à une finition de surface avant expédition.

Principales caractéristiques et applications
Avantage principal :Excellent rapport coût-performance, idéal pour les projets-de gros volume.
Précision dimensionnelle :Rondeur supérieure et épaisseur de paroi constante, ce qui les rend parfaits pour les applications structurelles et les composants mécaniques.
Qualité de soudure :Le procédé moderne HFI-ERW produit une soudure propre et de haute-intégrité.
Applications courantes :
- Utilisations structurelles :Échafaudages, charpentes de bâtiment, fermes de toit, poteaux de clôture.
- Transport de fluides :Systèmes de distribution d'eau et de gaz, plomberie.
- Automobile:Composants de châssis, arceaux de sécurité.
- Industriel:Rouleaux de convoyeur, vérins hydrauliques (REW étirés à froid).
REG et autres processus
par rapport à SMLS :Les restes explosifs des guerres sont plus économiques et disponibles en stock dans des diamètres plus grands, mais ne conviennent pas aux applications à haute pression-les plus critiques.
contre LSAW/SSAW :Les restes explosifs de guerre sont généralement utilisés pour des diamètres plus petits (jusqu'à 24 pouces), tandis que les LSAW/SSAW sont conçus pour les pipelines de transport de grand-diamètre. ERW offre une meilleure efficacité de production pour les tailles standard.
Conclusion
Le procédé ERW représente une parfaite synergie d’efficacité, d’économie et de fiabilité technologique. Elle produit des tuyaux qui répondent aux exigences rigoureuses d’innombrables applications industrielles et de construction. ÀACIER LEFIN, nous utilisons-des-broyeurs HFI-ERW de pointe et mettons en œuvre un contrôle de qualité rigoureux à chaque étape, garantissant que nos tuyaux ERW offrent une cohérence et une valeur inégalées pour vos projets.
Contactez nos experts dès aujourd'hui pour discuter de la manière dont nos tuyaux ERW peuvent répondre à vos besoins spécifiques. Découvrez nos autres guides pour en savoir plus sur les tuyaux SMLS, LSAW et SSAW.